 unidersler
1 Elyaf Nedir?
Elyaf, ana maddeden elde edilmiş çok ince liflerdir; bu lifler iplik hâline getirilir ve çoğunlukla kumaş gibi dokunarak kullanılır. Tek başına yumuşak olan elyaf, reçineyle birlikte sertleşerek elyaf takviyeli plastik (kompozit) gövdeyi oluşturur.
Tekne yapımında üç elyaf türü kullanılır: cam, aramid ve karbon elyaf.
2 Cam Elyaf
- Elyaf takviyeli kompozitlerde en çok bilinen ve en çok kullanılan elyaftır.
- Silis kumu, kolemanit, alüminyum oksit ve soda gibi cam ham maddelerinden üretilir.
Dokuma cam kumaş
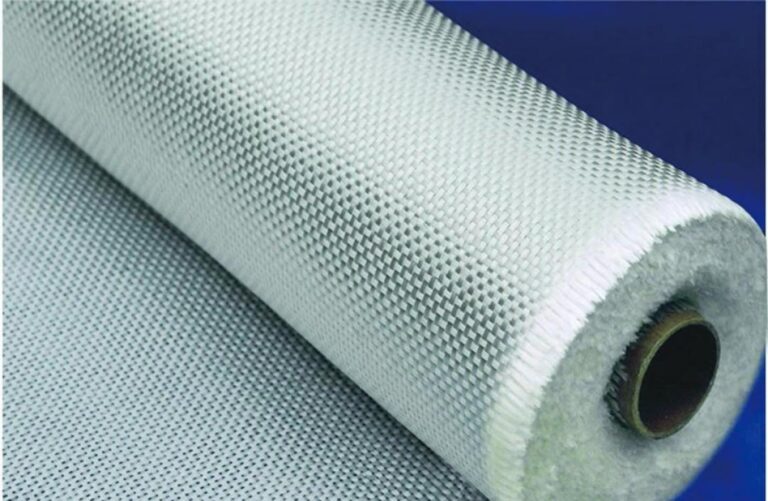
Cam iplikleri kumaş gibi dokunmuştur; lifler iki yönde düzenli olduğu için mukavemeti yüksektir.
Keçe (mat)
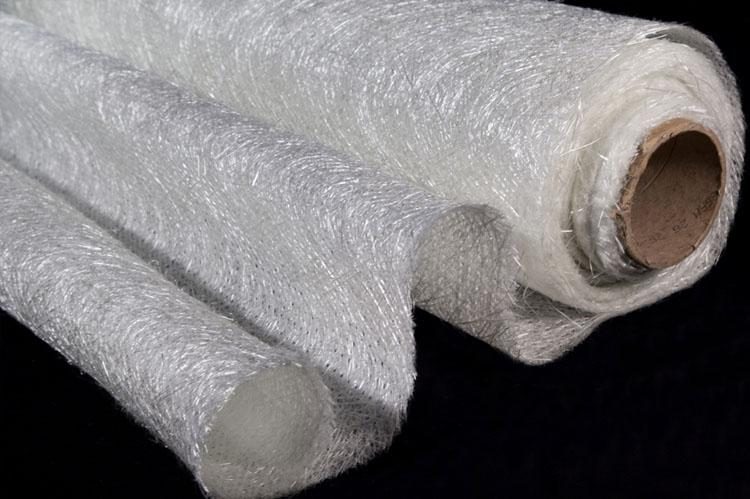
Kısa lifler rastgele yönlerde serilip bağlayıcıyla tutturulmuştur. Kalıba kolay uyar, her yönde benzer dayanım verir; el yatırmasında en çok kullanılan takviyedir.
Fitil (roving) bobinleri
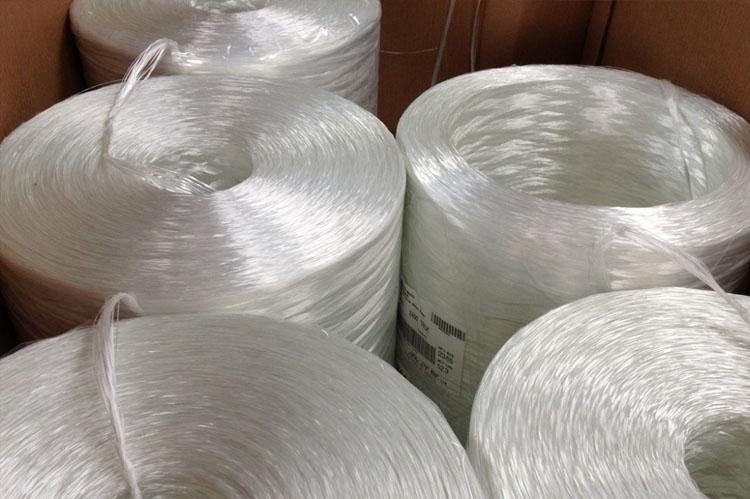
Sürekli cam lif demetleri. Püskürtme tabancasında kırpılarak kullanılır veya dokuma kumaşların ham maddesidir.
Kırpılmış cam elyaf
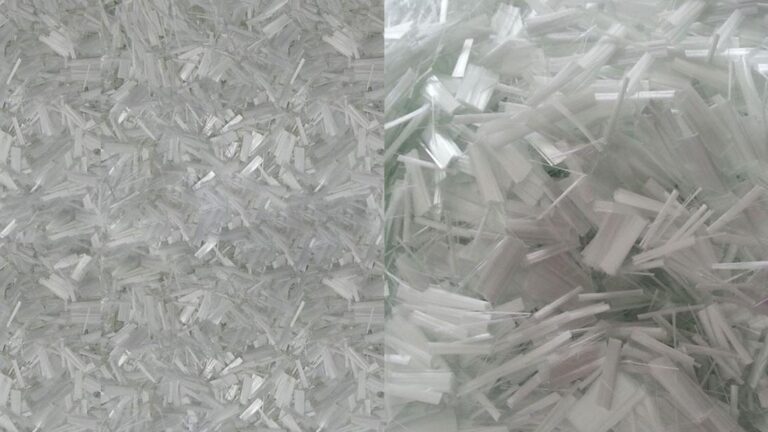
Birkaç santimetre boyunda kesilmiş lifler; reçineye karıştırılarak veya püskürtülerek kullanılır.
Cam elyafı nasıl üretilir?
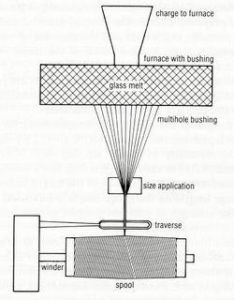
- Ham maddeler fırında eritilir.
- Erimiş cam, dibinde çok sayıda küçük delik bulunan özel bir kovandan (bushing) aşağı çekilerek ince liflere dönüşür.
- Liflere bağlayıcı (size) uygulanır.
- Soğuyan lifler makaralara sarılır ve kompozit ham maddesi olarak sevk edilir.
Dayanım
Elyaflar işleme sırasında dayanımlarının yaklaşık %50’sini kaybetmelerine rağmen son derece sağlamdır. Cam elyafı, aramid ve karbon elyafına göre daha ağır ve daha düşük mukavemetlidir; ancak çok daha ucuz olduğu ve kolay işlendiği için tekne yapımında en çok kullanılan elyaftır.
3 Aramid Elyaf
Aramid elyafı piyasada daha çok Kevlar (DuPont) ve Twaron (Akzo Nobel, bugün Teijin) ticari adlarıyla bilinir.
Aramid dokuma kumaş
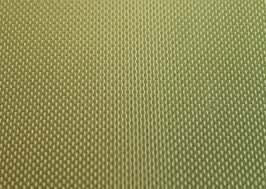
Karakteristik sarı rengiyle tanınır.
Rulo hâlinde aramid kumaş
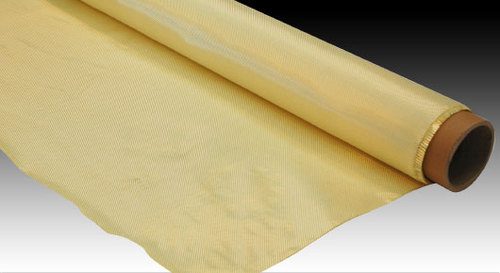
Çok hafif, darbeye ve aşınmaya dayanıklıdır; kesilmesi zor olduğundan özel makas gerekir.
Dokumanın yakından görünüşü
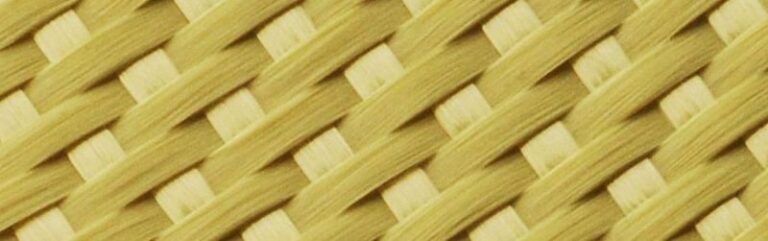
Lif demetleri bir alttan bir üstten geçerek örülmüştür; yük iki yönde taşınır.
Aramid lifleri
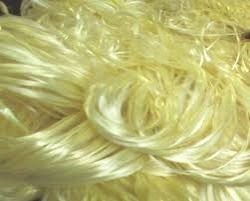
Çok ince ve çok sağlam sentetik lifler.
Aramid iplik bobini
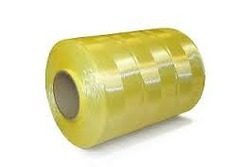
Lifler bu hâlde üretilir, sonra kumaş olarak dokunur.
Özellikleri
- Rengi genellikle sarıdır.
- Yoğunluğu düşüktür.
- Mukavemeti yüksektir.
- Darbe, aşınma ve yorulma dayanımı yüksektir.
- Kimyasallara dayanıklıdır.
- Kevlar elyaflı kompozitler, cam elyaflı kompozitlere göre yaklaşık %35 daha hafiftir.
Dezavantajları
- Bazı aramid türleri morötesi (UV) ışınlara maruz kaldığında bozulur; ışık almayan bir yerde saklanmaları gerekir.
- Elyaf ile reçine her zaman çok iyi bağ yapmayabilir. Bu durumda reçinede mikroskobik çatlaklar oluşabilir; malzeme yoruldukça bu çatlaklar su emilimine yol açar.
Kullanım alanları
- Balistik koruma: askerî kasklar, kurşun geçirmez yelekler
- Koruyucu giysiler: eldiven, motosiklet koruma giysileri, avcılık giysi ve aksesuarları
- Yelkenli ve yatlarda yelken direkleri
- Tekne gövdeleri
- Hava araçlarının gövde parçaları
- Endüstri ve otomotivde kayış ve hortumlar
- Fiber optik ve elektromekanik kablolar
- Debriyaj ve fren balataları
- Yüksek sıcaklık ve basınçta çalışan conta ve salmastralar
4 Karbon Elyaf
Karbon elyaf dokuma kumaş
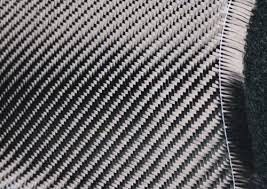
Siyah rengi ve çapraz dokusuyla tanınır. Çok hafif ve çok rijittir; yarış tekneleri, direkler ve yüksek performanslı parçalarda kullanılır.
Karbon elyaf fitil bobinleri
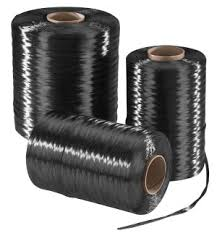
Binlerce ince lifin bir araya geldiği sürekli demetler.
Kırpılmış karbon elyaf
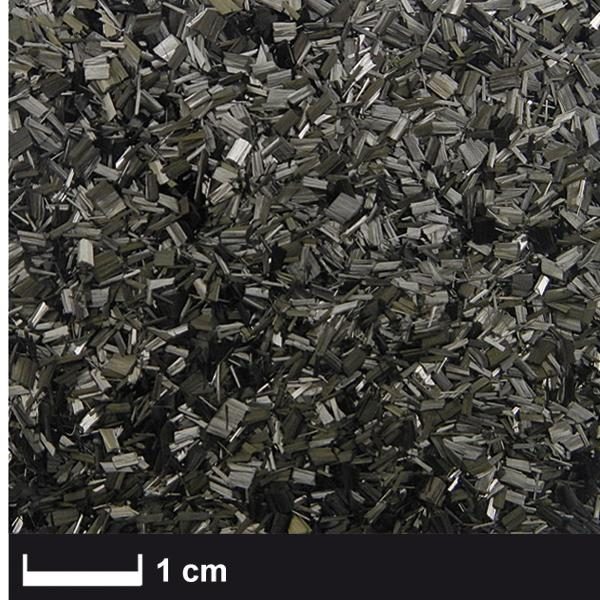
1 cm): Reçineye katılarak kalıplama bileşiklerinde kullanılır.
Özellikleri
- Karbon lifleri, bilinen en sağlam malzemelerden biridir.
- Kumaş inceliğindeki karbon lifleri çekmeye karşı yapı çeliğinden kat kat daha mukavimdir; ağırlığı ise çeliğin yaklaşık beşte biridir.
- Normalde iplik yumuşaklığında olan lifler kolayca istenen şekle getirilir; epoksi reçineyle birleştirilince rijit hâle gelir.
- Dokunmuş kumaş ya da bobine sarılı iplik olarak satılır.
- Düşük yoğunluğu, yüksek mukavemeti ve yüksek elastisite modülünü bir arada sunar.
- Yüksek sıcaklıkta özelliklerini korur; yorulma dayanımı yüksektir.
Dezavantajları
- Liflerin uzama kabiliyeti sınırlıdır; bu da darbede sorun yaratabilir. Bu açığı kapatmak için daha fazla uzayabilen elyaflar geliştirilmektedir.
- Elektriği iletmesi bazı kullanım alanlarında engel olabilir.
- Pahalıdır.
5 Reçine Nedir?
- Reçine, elyaf katmanlarını ve sandviç çekirdeği bir arada tutan, bunları birbirine ve yüzeye yapıştıran malzemedir.
- Teknenin dış katmanını oluşturan jelkotun ve dolgu macunlarının da ham maddesidir.
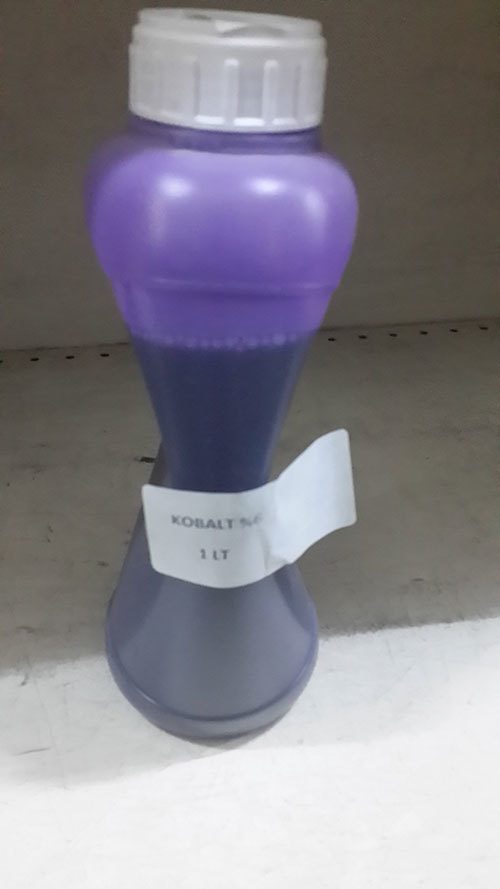
- Reaksiyonu hızlandırmak için reçineye belirli oranda kobalt (hızlandırıcı) eklenir; fabrikadan hazır katkılı olarak da gelebilir.
- Reçinenin sertleşmesi (donması) için belirli oranda MEKP (metil etil keton peroksit; sertleştirici) eklenir.
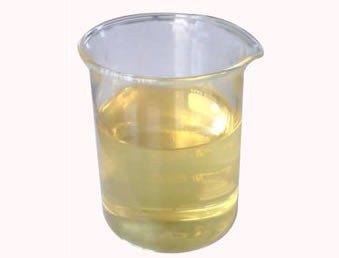
Reçine
Kobalt
MEKP
Jelkot
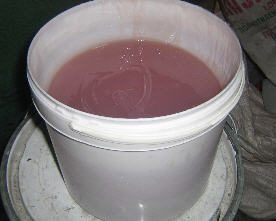
Reçine sarımsı, koyu bir sıvıdır; kobalt (mor hızlandırıcı) ve MEKP (renksiz sertleştirici) eklenince sertleşir. Jelkot, kalıba ilk sürülen ve teknenin parlak dış yüzeyini oluşturan renkli reçinedir.
Dikkat: sıra önemli
Kobalt ile MEKP asla doğrudan birbirine karıştırılmaz; birlikte katıldıklarında oluşan tepkime yangına veya patlamaya yol açabilir.
Önce kobalt eklenir ve iyice karıştırılır; sonra ayrı bir ölçü kabıyla MEKP eklenip karıştırılır ve reçine uygulanır.
6 Polyester Reçine
- Koyu kıvamlı, zor akan, neredeyse renksiz bir sıvıdır.
- Sertleşmesi için, katalizör etkisi gösteren ve MEKP adıyla bilinen organik peroksitin eklenmesi gerekir.
- Oda sıcaklığında sertleşebilmesi için hızlandırıcıya ihtiyaç vardır. Hızlandırıcı bazen reçineye önceden karıştırılmış olarak satılır. Hızlandırıcıyı polyestere karıştırmak dikkat ister.
- Reaksiyonu yavaşlatmak gerektiğinde inhibitör adı verilen katkılar kullanılır.
- Temel çözücüsü stirendir. Stiren hafif zehirlidir ve reaksiyon sırasında buharlaşır; polyester atölyelerinde ve yeni teknelerde duyulan keskin koku stirenin kokusudur.
- Polyester reçine soğuğa ve rutubete duyarlıdır. Kaliteli tekne üretmek için yapım ve sertleşme süresince atölyenin sıcaklığı ve rutubeti kontrol altında tutulmalıdır.
7 Vinilester Reçine
- Polyestere benzer.
- En önemli üstünlüğü, elyaf ile matris arasında daha güçlü bir bağ sağlamasıdır.
- Epoksinin üstünlüklerini, doymamış polyestere özgü “kolay işleme” ve “hızlı sertleşme” özellikleriyle birleştirmek üzere geliştirilmiştir.
- Polyestere göre daha dayanıklı ve daha esnektir.
- Yüksek mekanik dayanım ve çok iyi korozyon dayanımı sağlar; bunu, epoksideki gibi karmaşık bir işlem ya da özel beceri gerektirmeden yapar.
- Kimyasal dayanım gerektiren tesislerde, borularda ve depolama tanklarında kullanılır.
8 Epoksi Reçine
- Reçineler içinde en dayanıklı olanıdır; aynı zamanda en pahalısıdır.
- Sertleşirken ısınır.
- Kalıptan birçok ürün alınacağı için kalıbın üründen daha dayanıklı olması gerekir; bu nedenle epoksi kalıp imalatında kullanılır.
- Genellikle karbon elyafla birlikte kullanılır; üstünlükleri ve bütün elyaf türleriyle uyumu sayesinde uçak yapılarında da yaygındır.
Avantajları
- Kopma mukavemeti yüksektir.
- Elyafla yüksek bağ mukavemeti sağlar.
- Aşınma direnci yüksektir.
- Uçucu değildir; kimyasal direnci yüksektir.
- Düşük ve yüksek sıcaklıklarda sertleşebilir.
Dezavantajları
- Polyestere göre pahalıdır.
- Polyestere göre daha koyu kıvamlıdır (viskozitesi yüksektir); elyafa yedirilmesi daha zordur.
Şeffaf epoksi döküm
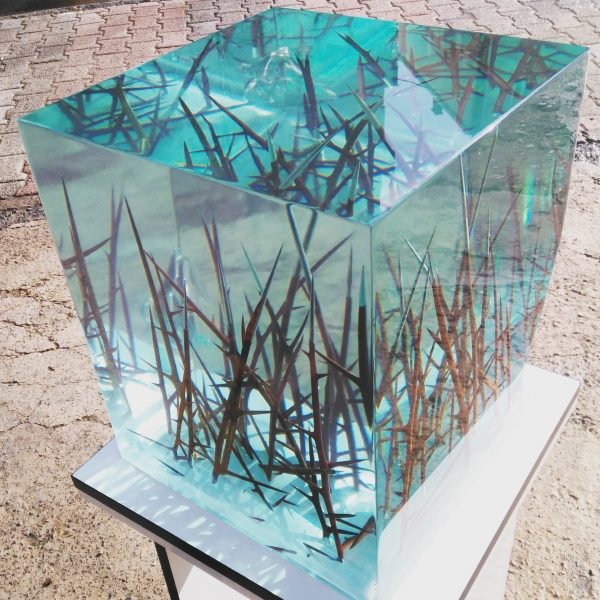
Epoksi düşük çekmeyle sertleştiği için kalın, cam gibi bloklar dökülebilir.
Epoksi kaplı ahşap
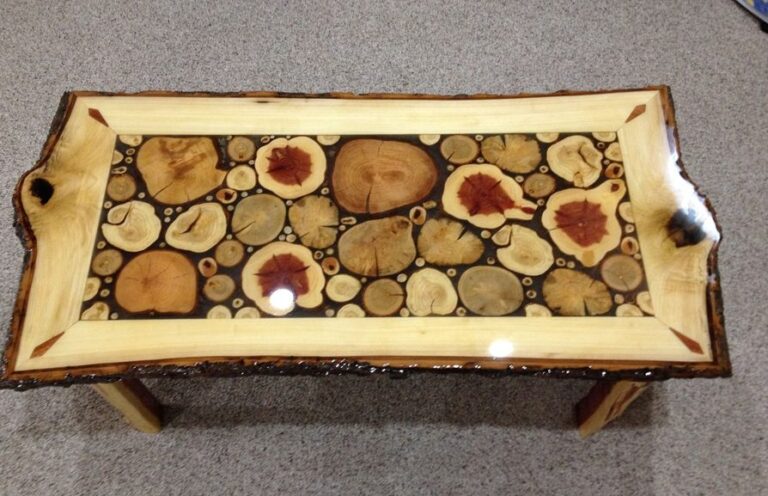
Epoksi ahşaba çok iyi yapışır ve su geçirmez bir tabaka oluşturur; ahşap teknelerin kaplanması ve yapıştırılmasında da bu özelliğinden yararlanılır.
Epoksi kaplı masa
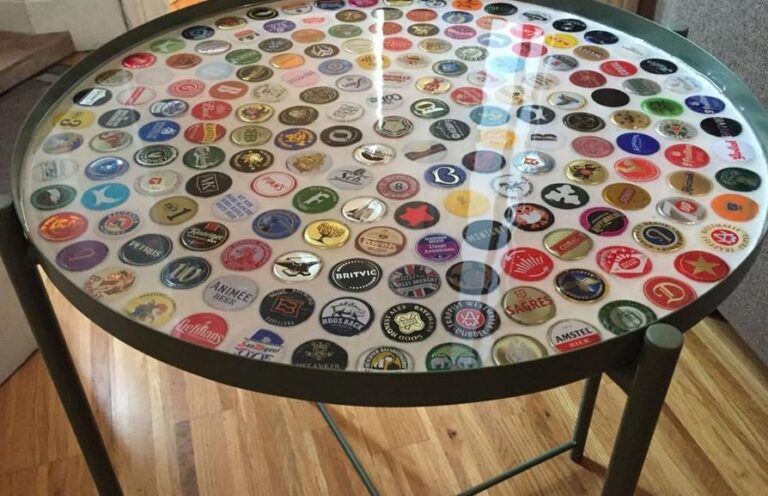
Sert, parlak ve aşınmaya dayanıklı yüzey. Aynı dayanıklılık, kalıp imalatında epoksinin tercih edilme nedenidir.
Epoksiyle çalışırken
- Lastik eldiven kullanın; epoksi uzun süreli temasta alerjiye neden olabilir.
- Sertleşmeye başladığında çıkan buharı solumayın; gözünüze kaçmamasına dikkat edin.
- Zımpara yaparken mutlaka toz maskesi takın.
- Epoksi polietilen gibi plastiklere yapışmaz: çalışacağınız yeri önceden naylonla kaplarsanız iş bitince temiz kalır.
- Elinize ya da başka bir yere bulaşan epoksi suyla çıkmaz; kuru bir bezle veya asetonla temizlenir.
9 Köpük Malzemeler
Köpük; hücresel yapılı, kapalı hücreli ve düşük yoğunluklu bir yalıtım ve yapı malzemesidir. Teknelerde hem ısı–ses yalıtımında hem de sandviç gövdelerin çekirdeği olarak kullanılır.
Poliüretan (PU) köpük
- Poliüretan, iki bileşenin yüksek basınçlı makinelerle karıştırılıp püskürtülmesiyle oluşur: iki ana bileşen, bunları tepkimeye sokan katalizörler ve kabarmayı (köpürmeyi) sağlayan şişirme ajanları.
- Hücrelerin içinde hapsolan şişirme ajanının ısı iletkenliği çok düşüktür; bu yüzden soğuk depoların yalıtımında en çok tercih edilen malzemedir.
- En düşük kalınlıkta en yüksek verimi veren yalıtım malzemesidir; hafif ve uzun ömürlüdür.
- Yaklaşık 40 (±2) kg/m³ yoğunlukta, saklama koşullarına göre seçilen kalınlık ve ölçülerde üretilir.
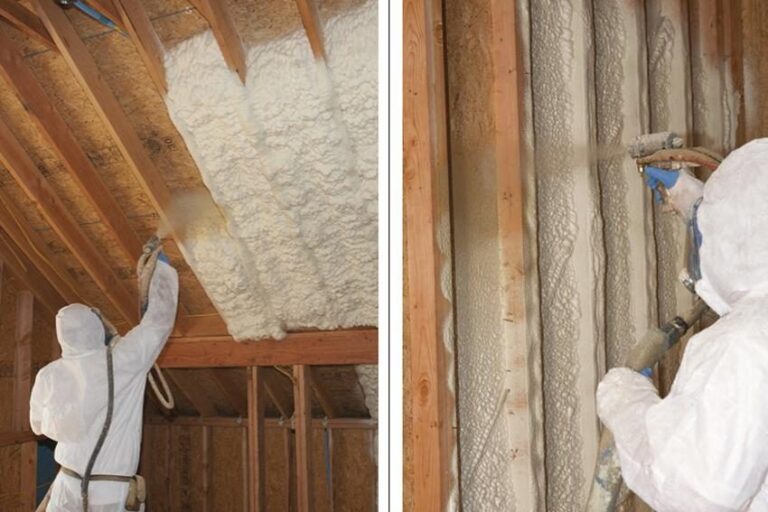
Resimde: İki bileşen tabancada karışır, yüzeye püskürtülünce saniyeler içinde kabarıp sertleşir. Koruyucu tulum ve maske zorunludur. Teknelerde ısı–ses yalıtımı ve batmazlık hacimleri için kullanılır.
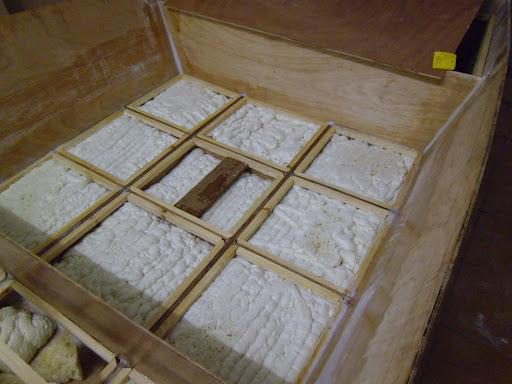
Teknede köpük uygulaması: Hem yalıtım sağlar hem de su alma durumunda tekneye ek yüzerlik (batmazlık) kazandırır.
Kullanım yerleri:
- Motor dairesi ile kabinler arasında, duvar kaplamasında, taban ve tavanda ses ve ısı yalıtımı
- İç ve dış mekân döşemeleri, güneşlenme minderlerinin iç malzemesi
- Endüstriyel contalar ve zemin kaplamaları
- Can yeleklerinin iç dolgusu
- Suni deri ve kumaşların arkasında laminasyon katmanı
PVC köpük (polivinil klorür)
Polistiren, poliüretan ve polivinil klorür (PVC) gibi köpük plastikler hafif ve suya dayanıklı oldukları için küçük tekne yapımında çok kullanılır.
- Mantar tutmaz ve çürümezler.
- Kolay kesilirler, oldukça dayanıklıdırlar; titreşimi ve yerel yükleri iyi karşılarlar.
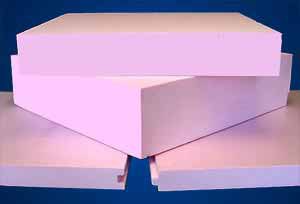
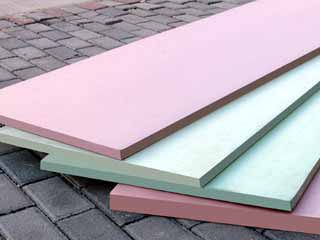
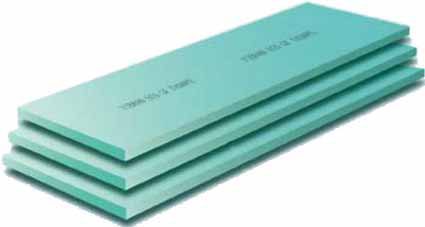
Köpük levhalar: Farklı yoğunluk ve kalınlıklarda üretilir; sandviç yapıda iki elyaf katmanı arasına çekirdek olarak yerleştirilir.
Hangi köpük, neden?
Poliüretan oldukça rijittir; ancak eğrisel yüzeylere uydurulamadığı için gövde çekirdeği olarak pek tercih edilmez. Bu yüzden en çok PVC köpük kullanılır: PVC yaklaşık 93 °C’nin üzerine ısıtıldığında yumuşar, eğrisel yüzeyin biçimini alır ve oda sıcaklığına dönünce eski sertliğine kavuşur.
Ne var ki teknenin bazı bölgelerindeki yüksek ve değişken sıcaklıklar PVC’nin bu özelliğini zamanla bozabilir. Bunu önlemek için PVC, poliüretanla birlikte kullanılır.
10 Sandviç Yapı
Kompozit ürünler monolitik (tek cidarlı) ve sandviç olmak üzere ikiye ayrılır.
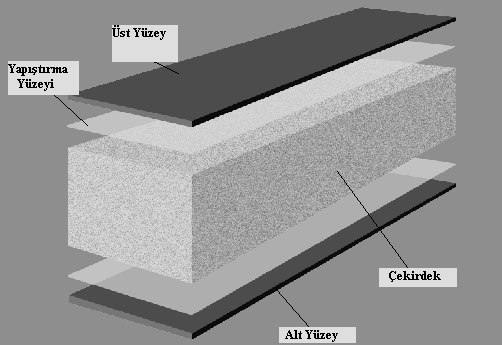
Sandviç yapı: İki ince ve sağlam yüzey arasına kalın ve hafif bir çekirdek (köpük, balsa, petek) yapıştırılır. Yüzeyler birbirinden uzaklaştığı için eğilme rijitliği çok az ağırlık artışıyla büyük ölçüde artar; I-kirişle aynı mantık.
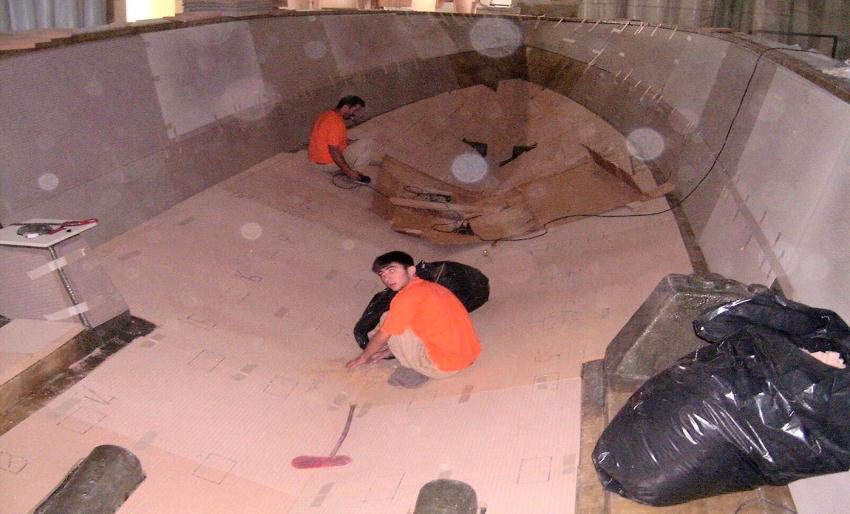
Köpük çekirdeğin kalıba yerleştirilmesi: Dış elyaf katmanı serildikten sonra köpük levhalar kesilerek yüzeye yapıştırılır, üzerine iç elyaf katmanı gelir. Böylece hafif ama rijit sandviç gövde oluşur.
11 Balsa
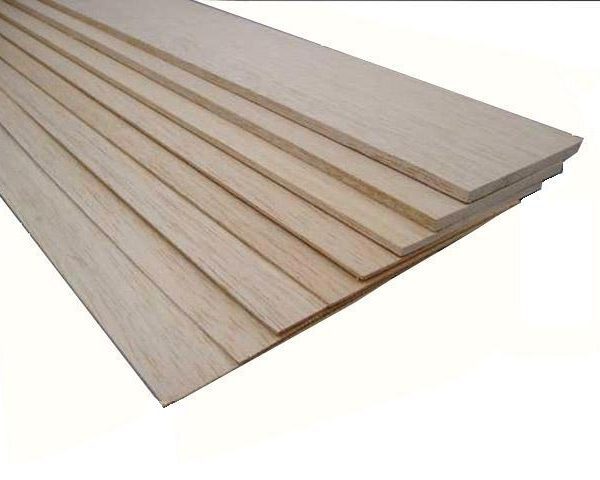
- Ahşap çekirdekli sandviçlere en iyi örnekler kontrplak ve balsadır; sandviç yapının en önemli özelliği olan hafiflik için en uygun ahşap çekirdek balsadır.
- Balsa, yoğunluğu çok düşük ama rijit bir ağaçtır.
- Doğal bir malzemedir ve çok kullanılan bir seçenektir.
- Olumsuz yanı: darbe sonrası ahşap su emer; bu yüzden tamirde hasarlı bölgenin çevresindeki geniş bir alanın da yenilenmesi gerekir.
12 Petek Çekirdekli Paneller
Petek (honeycomb) çekirdekli sandviç panel
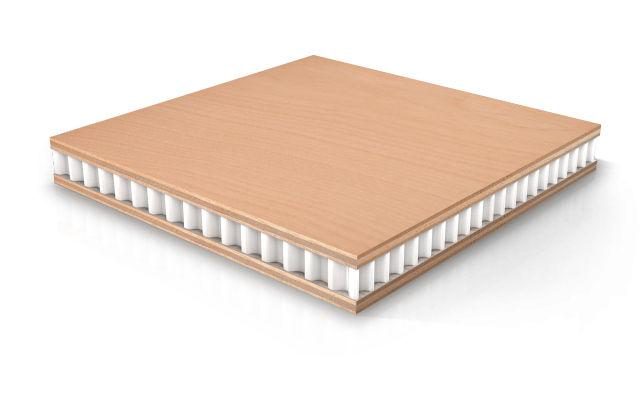
Yüzeyler ahşap kaplama, çekirdek altıgen hücreli petek. Çok hafif olduğundan iç mekân bölmeleri ve mobilyada kullanılır.
Sandviç panellerin teknede kullanımı
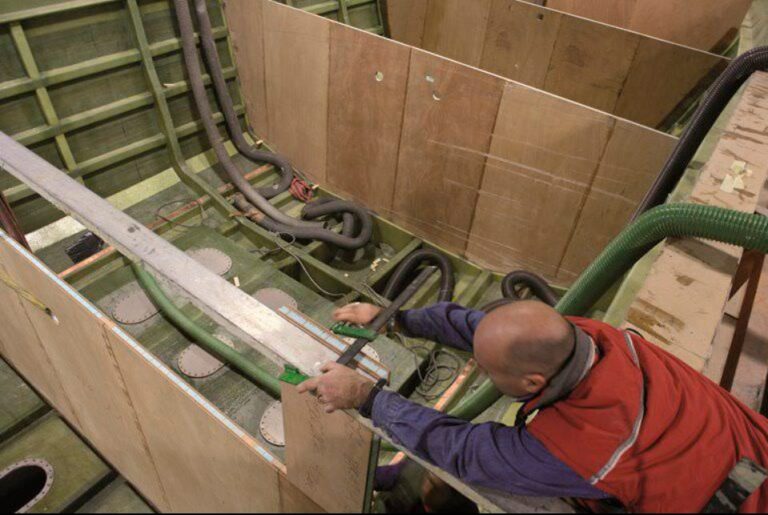
Hafif dekoratif paneller iç bölme, tavan ve mobilya yapımında kullanılarak teknenin ağırlığı azaltılır.
13 Dişi Kalıp (Seri Üretim Kalıbı)
- Kalıbın iç yüzü bitmiş ürünün dış yüzünü oluşturuyorsa bu yönteme dişi kalıp denir.
- İmalat dış kattan başlar, iç katlara doğru ilerler.
- Enjeksiyon kalıpları da bu başlık altında sayılır.
- Ürünün dış yüzeyi kalıptan pürüzsüz ve parlak çıkar; bu, hem ağırlık tasarrufu sağlar hem de pahalı bir boyama işleminden kurtarır.
- Buna karşılık dişi kalıp, yüzeyi çok iyi hazırlanmış (dolayısıyla pahalı) bir model üzerinden alınır ve kendisi de pahalıdır.
- Çok sayıda üretim yapılacaksa parça başına kalıp maliyeti düşer; o zaman dişi kalıp kullanmak akılcıdır.
Dişi kalıp ve içinden çıkan gövde
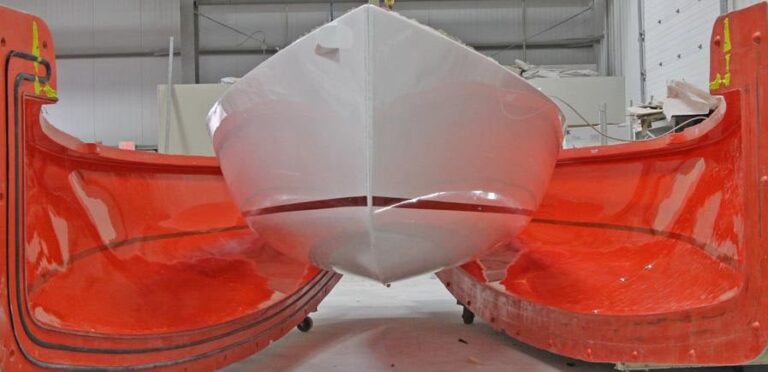
Kırmızı parçalar iki yana açılabilen dişi kalıbın yarılarıdır; ortadaki beyaz gövde kalıptan yeni çıkarılmıştır. Kalıbın pürüzsüz iç yüzeyi, teknenin parlak dış yüzeyini verir.
Kalıptan çıkarılan bitmiş gövde
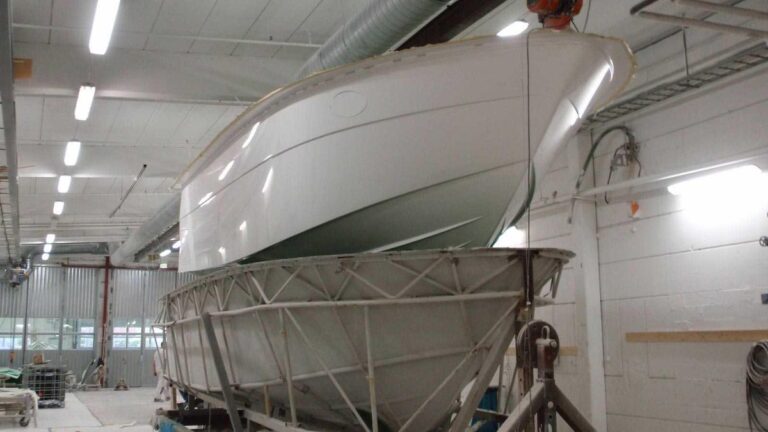
Altta çelik iskeletle desteklenen dişi kalıp, üstte kreynle kaldırılan gövde. Aynı kalıptan defalarca üretim yapılabilir (seri üretim).
Kalıp türleri
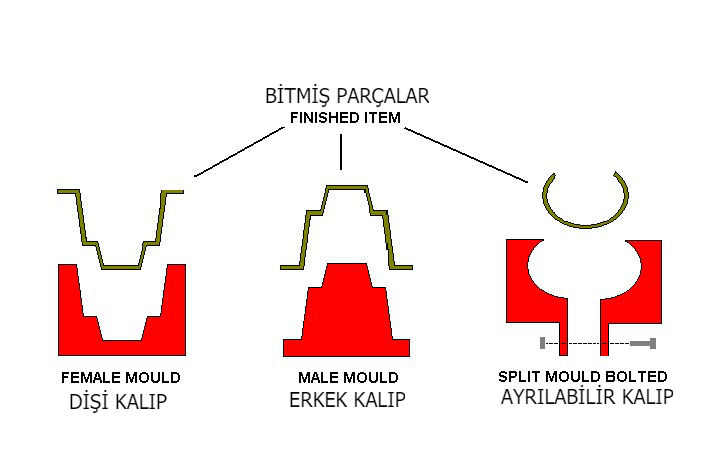
Dişi kalıpta ürün kalıbın içine, erkek kalıpta kalıbın üzerine serilir; hangi yüzey kalıba değiyorsa o yüzey pürüzsüz çıkar. İçe kapanan biçimlerde ürünün çıkabilmesi için cıvatalı, ayrılabilir kalıp kullanılır.
Dişi kalıpta üretim sırası (el yatırması)
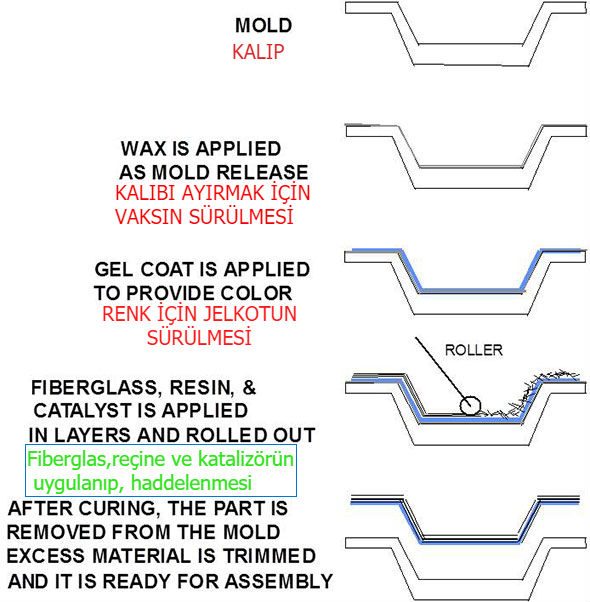
- Kalıp temizlenir.
- Kalıp ayırıcı (vaks) sürülür.
- Jelkot sürülür; ürünün renkli dış yüzeyini oluşturur.
- Elyaf, reçine ve katalizör katmanları rulo ile bastırılarak serilir.
- Sertleşince parça kalıptan çıkarılır ve fazlalıkları kesilir.
14 Kalıp Yapımı
Kalıp malzemeleri
- Yüzeyi çok iyi hazırlanmış bir model
- Vaks (kalıp ayırıcı)
- Kalıbın iç yüzünü oluşturacak kalıp jelkotu
- Epoksi reçine
- Reaksiyonu ayarlayan MEKP (metil etil keton peroksit) ve kobalt
- Elyaf
Malzemelerin hazırlanması
- Kalıbı alınacak modelin yüzeyinde çizik, toz ya da yağ bulunmamalıdır.
- Kalıp daha önce kullanılmışsa üzerindeki kalıp ayırıcı kalıntıları temizlenmelidir.
- Önce temizlik yapılır, sonra kalıp ayırıcı uygulanır. Kalıp ayırıcı; jelkotun, elyafın ve reçinenin yüzeye yapışmasını önleyen ince bir film tabakasıdır. Kremsi yapıdadır, süngerle sürülür.
- Kalıp ayırıcı yüzeye iyice yedirilmelidir. Yüzeyin vaksa doyduğu, silerken çıkan cızırtı (elektriklenme) sesinden anlaşılır.
- Kalıp ayırıcı uygulanmış yüzeye, kalıbın iç yüzünü oluşturacak jelkot sürülür ve kuruması beklenir.
- Reçine hazırlanır; elyaf uygun ölçülerde kesilir.
Kalıp işçiliği
- Kalıp ayırıcı kuruduktan sonra jelkot hazırlanarak yüzeye uygulanır ve bir süre kuruması beklenir.
- Jelkotun üzerine, bağlayıcı tabaka reçinesiyle uyumlu cam, aramid (Kevlar) veya karbon elyaf serilir; bağlayıcı tabaka istenen oranda uygulanır ve sertleşmesi beklenir.
- Bağlayıcı tabaka sertleşince elyaf, laminasyon reçinesiyle fırça yardımıyla uygulanır.
- Laminasyon reçinesi uygulandıktan 30 dakika sonra yüzey sertliği kontrol edilir; dolgu reçinesi karışım oranlarına uygun hazırlanıp kalıba dökülür ve takviye edilmiş kalıp kapatılır.
- 15 dakika sonra kalıp açılır; parça kalıptan çıkarılmaya hazırdır.
Kalıp alma basamakları
| Basamak | Öneri |
|---|---|
| Temiz (boyalı) yüzeye sahip bir tekne modeli seçilir. | Yüzey boyanmış ve çok iyi bitirilmiş olmalı; kirden ve tozdan arındırılmalıdır. |
| Kalıbı alınacak model, kalıbı alınacak yüzeyi üste gelecek şekilde yatırılır ve kalıp ayırıcı uygulanır. | Kalıbın modele yapışmaması ve kolay ayrılması için yüzeye süngerle vaks (kalıp ayırıcı) sürülür. |
| Kalıbın iç yüzeyine renk vermek ve pürüzsüzlüğünü sağlamak için model yüzeyine kalıp jelkotu sürülür; kürlenmesi (sertleşmesi) beklenir. | Şeffaf alınan jelkota istenen rengi vermek için renk pigmenti eklenir. Reaksiyonu hızlandırmak için kobalt, sertleşmeyi sağlamak için MEKP eklenir. Bu iki maddenin birbirine doğrudan teması önlenmelidir. |
| Model yüzeyine uygun ölçülerde elyaf kesilir. | Elyafın çeşidi ve türü kalıptan beklenen amaca göre belirlenir; makasla kesilir. |
| Uygun reçine hazırlanır. | Seçilen reçine bir kaba konur. Önce kobalt eklenip karıştırılır, sonra MEKP eklenip karıştırılır. |
| Hazırlanan reçineyle elyaf, rulo yardımıyla ıslatılır. | Islatılan elyaf model yüzeyine yatırılır; fırçayla reçine yedirilir. Hava kabarcığı kalmamalıdır. |
| En az üç kat elyaf serildikten sonra kurumaya bırakılır. | Kuruyan kalıp, tokmak vb. yardımıyla modelden ayrılır. |
15 Vakum Yöntemleri
Vakum torbası
Vakum torbası, bütün kalıbı içine alacak şekilde kalıbın üzerine kapatılır ve vakum uygulanmasını sağlar; genellikle naylondan üretilir.
- Seri üretimdekine benzer bir kalıp hazırlanır. Kalıbın içine kalıp ayırıcı ve jelkot sürüldükten sonra gövdeyi oluşturacak bütün elyaf katları kuru olarak yerleştirilir.
- Kalıbın içine reçine sürülür; üzerine polietilen bir folyo yerleştirilir ve kalıbın kenarları hava sızdırmayacak biçimde kapatılır.
- Bir pompayla vakum oluşturulur: folyo ile kalıp arasındaki hava emilirken reçine her yere işler ve fazla reçine emilerek dışarı alınır.
Vakum torbası uygulanmış kalıp
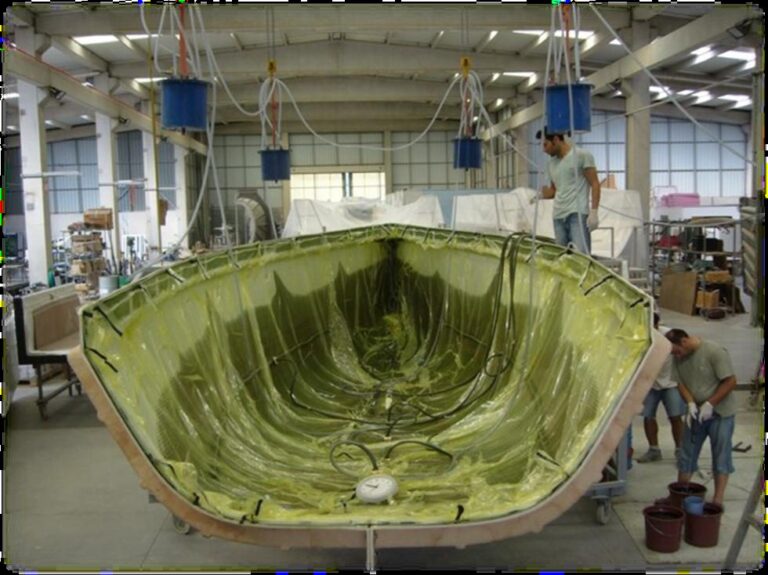
Kalıbın üzerine naylon torba kapatılıp kenarları sızdırmaz macunla yapıştırılmış. Hortumlar havayı emer; atmosfer basıncı katmanları kalıba bastırır, fazla reçine dışarı alınır.
Vakum infüzyon şeması
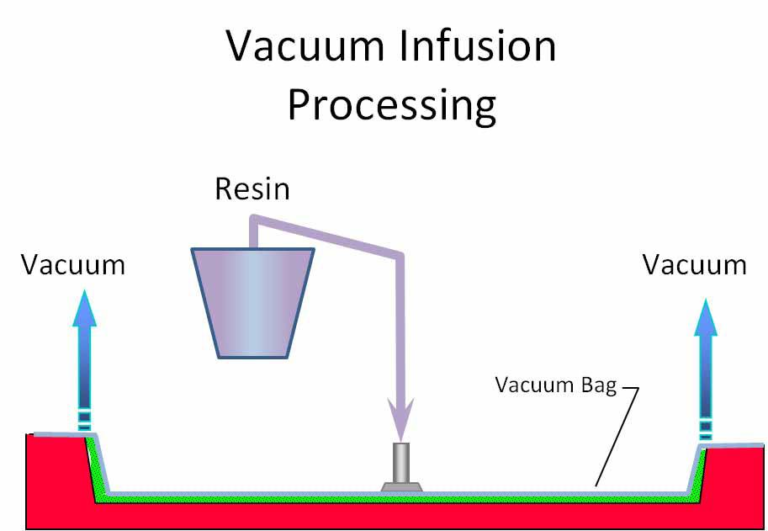
Kuru elyaf kalıba serilir, torba kapatılıp vakum uygulanır; reçine ortadaki girişten emilerek elyafın içine yayılır. Daha az reçineyle daha hafif, sağlam ve kabarcıksız laminat elde edilir.
Vakum enjeksiyon yöntemi
- İçine jelkot sürülmüş ve elyaf katları kuru hâlde yerleştirilmiş sağlam bir kalıp, ikinci bir üst kalıpla ya da folyoyla hava geçirmeyecek biçimde kapatılır.
- Sonra kalıbın içine reçine enjekte edilir. Enjeksiyon kalıbın en alt noktasından ve birkaç noktadan birden başlatılır.
- Üst kalıp veya folyo saydam yapılır; böylece reçinenin kalıbın her noktasına ulaştığı gözlenebilir.
- Enjeksiyon bitince vakum uygulanarak fazla reçine dışarı alınır.
Sonuç
Her iki yöntemle de iç yüzeyi düzgün, daha az reçineli ve daha hafif parçalar elde edilir.
16 Videolar: Vakum İnfüzyon ile Tekne Üretimi
Kalıp, jelkot, elyaf ve vakum konularını gerçek bir üretimde görün:
 Vacuum Infused Lamination - Boat Production ProcessCenturion Boats · İngilizceİzlerken: Kuru elyafın serilmesi, torbanın kapatılması ve reçinenin ilerleyişini sırayla izleyin.
 Vacuum Infusion of a Catamaran Hull | Timelapse from the Com…SAERTEX Group · İngilizceİzlerken: Reçinenin gövde boyunca yayılma hızına ve giriş noktalarına dikkat edin.
İngilizce videolarda YouTube’un otomatik Türkçe altyazısını açabilirsiniz.